18661361773
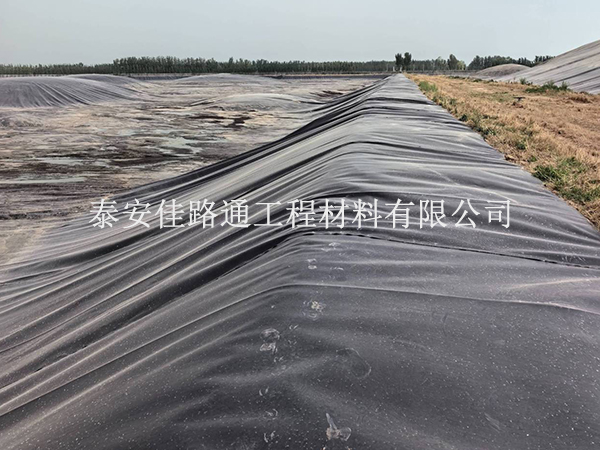
鱼塘防渗膜焊接质量,直接决定防渗系统能不能长期稳定运行。焊接不牢,后期容易出现渗漏、返工和养殖损失。鱼塘防渗膜焊接不是简单把两片膜接在一起,而是要把焊前准备、焊接方式、参数控制、焊缝布局和检测补强做完整。
焊前准备要到位
焊接前搭接面必须清洁、干燥、无泥沙、油污和水渍。可用干净抹布擦拭搭接区域,确保膜面干净。搭接宽度应满足施工要求,一般不宜低于10cm。铺设当天完成的膜材应及时焊接,避免长时间裸露受风、受潮。
每日开工先试焊
正式焊接前必须进行试焊,确认焊机温度、速度和压力合适后再连续作业。试焊后应检查焊缝剥离和剪切效果,合格后方可进入正式焊接。环境温度、风速、膜厚变化时,焊接参数应相应调整,不能一套参数从头用到尾。
大面积优先双轨热熔焊
鱼塘底部和缓坡大面积区域,宜采用双轨热熔焊接。双轨焊能形成两道平行焊缝,中间留有气腔,便于后续气压检测。焊接时焊机应匀速行走,焊缝平整连续,不得出现滑焊、跳焊、虚焊或烤穿。
特殊部位用挤压焊
拐角、坡脚、T形接头、管道穿膜、修补位置等不适合双轨焊的部位,应采用挤压焊接。挤压焊需使用与膜材材质一致的焊条,焊接前应对搭接面进行清洁和打磨处理,确保熔合密实。
焊缝布局要合理
相邻焊缝应错开布置,避免集中形成十字交叉。长向拼接时宜先焊横向焊缝,再焊纵向焊缝,交叉位置尽量处理成T形接头。坡脚、拐角和应力集中区域附近应减少焊缝布置,必要时进行加强处理。
焊接环境要控制
鱼塘防渗膜焊接宜在干燥、风力较小的条件下进行。雨雪天气、基面潮湿、结露明显或风力较大时,不宜焊接。低温环境下膜材偏硬,应适当预热并调整参数;高温环境下应预留伸缩余量,防止热胀起皱。
焊缝及时检测
双轨焊缝应采用气压检测,挤压焊缝、修补部位和节点位置可采用真空罩检测。发现漏焊、虚焊、气孔、开焊或破损,应及时标记并补焊,复检合格后再覆盖保护层。检测不能省略,更不能只凭外观判断。
节点位置重点处理
进出水口、排污口、增氧管、穿膜套管等位置应提前排版,预留足够搭接长度。管道与膜体连接处宜采用挤压焊接密封,并可根据需要增加补强片。节点处理不细,往往是后期渗漏的高发位置。
焊接后及时保护
焊缝检测合格后应尽快覆盖保护层,减少膜面裸露时间。回填土应剔除石块和硬物,重型设备不得直接在膜面上行驶。保护层覆盖及时,能降低紫外线老化和机械损伤风险。
鱼塘防渗膜焊接要把焊前清理、试焊确认、焊接方式选择、参数控制、焊缝布局、环境控制、检测补强和节点处理形成完整流程。每一步做到位,焊缝质量才更稳定,鱼塘防渗效果也更有保障。