18661361773
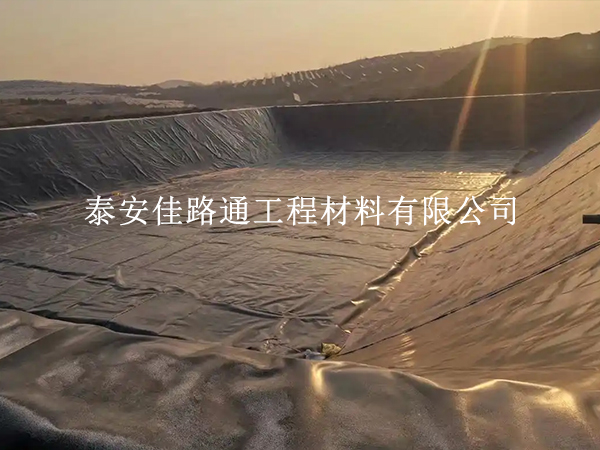
沼气池黑膜的焊接不能“一刀切”。池底、边坡、拐角、管道穿膜和锚固边受力状态不同,适用的焊接方式也不同。选对焊接工艺,沼气池黑膜的密封性和耐久性才能更稳。
大面积拼接用双轨热熔焊
池底、边坡等大面积膜片拼接,宜采用双轨热熔焊。焊机加热后使两层膜面熔融,在压力作用下形成两条平行焊缝,中间留有可充气检测的空腔。
这种焊缝连续性好、密封性强,适合长距离直线焊接。施工时要控制温度、速度和压力,焊接前必须试焊,确认参数合适后再正式施焊。
拐角和异形位置用挤压焊
阴阳角、圆弧过渡、边坡转角、锚固沟收口等位置,自动焊机难以作业,宜采用挤压焊。挤压焊使用同质HDPE焊条,通过熔融挤出形成单焊缝,适合包裹和补强。
拐角处不能硬折膜体,应先裁剪成合适形状,再用挤压焊逐层密封。修补破损点时,补丁应裁剪成圆角,边缘打磨干净后焊接,避免尖角处应力集中。
管道穿膜位置要双层密封
进水管、出水管、排渣管、沼气管等穿膜位置是漏气漏液高发点。管道宜选用PE材质,便于与膜体焊接。
穿膜位置通常采用双层管套或同质补丁加强。第一层管套与膜体焊接,第二层与管道或管套密封,最后用挤压焊包裹收口。焊缝应圆润连续,不能留缝隙。
T型接头必须加强处理
膜片拼接时,焊缝应错缝布置,形成T型接头,尽量避免十字交叉。T型接头处应力较集中,应采用同质补丁进行加强处理,补丁尺寸应覆盖接头区域,边缘打磨后挤压焊封边。
顶膜与底膜收口共用锚固沟
顶膜铺设后,周边应与底膜可靠连接,并共同埋入锚固沟固定。顶膜收口位置多处于边坡边缘,膜面不易完全展平,宜采用挤压焊进行封边和补强。
锚固沟回填前,应确认顶膜、底膜连接处焊缝完整,无翘边、无漏焊。
焊后检测要分区进行
双轨热熔焊缝可用气压检测,挤压焊缝、修补点和管道节点宜用真空检测。外观检查应覆盖全部焊缝、接头和补强位置,发现虚焊、漏焊、烫穿等问题应及时标记并返修。
沼气池黑膜焊接要按部位选工艺:大面积拼接用双轨热熔焊,拐角、收口和修补用挤压焊,管道穿膜和T型接头做加强处理,顶底膜收口与锚固沟配套。焊前试焊、焊后检测、节点加强缺一不可,这样才能保证沼气池黑膜长期密封、防渗、稳定运行。